

Daftar isi
- Apa Itu Safety Stock?
- Cara 1: Rumus Statistik Safety Stock
- Cara 2: Safety Stock dalam Hari
- Cara Menentukan Berapa Hari Safety Stock
- Langkah Menetapkan Safety Stock di Pabrik Anda
- Kesalahan yang Sering Terjadi
- Safety Stock di Smart PPIC Pro
- Pertanyaan yang Sering Diajukan
- Apa beda safety stock dan buffer stock?
- Apa beda safety stock dan reorder point?
- Berapa hari safety stock yang ideal?
- Apakah safety stock perlu untuk bahan baku juga?
- Rujukan
Jawaban singkatnya: safety stock adalah stok cadangan yang sengaja disimpan untuk menahan dua hal yang tidak pasti: penjualan yang lebih tinggi dari forecast dan pasokan yang terlambat. Ada dua cara umum menentukannya: rumus statistik SS = z × σd × √L, atau dalam hari, yaitu SS = jumlah hari × rata-rata penjualan harian. Di pabrik makanan dan minuman, cara “dalam hari” lebih sering dipakai karena mudah dipahami semua divisi.
Saat bekerja di PPIC pabrik makanan dan minuman (2008–2014), safety stock kami 7 hari, dan menjelang hari raya besar dinaikkan sampai 14 hari. Artikel ketiga seri Catatan PPIC ini menjelaskan dari mana angka seperti itu berasal, lalu bagaimana parameter yang sama bekerja di Smart PPIC Pro, aplikasi PPIC yang sedang saya kembangkan. Artikel sebelumnya: PPIC adalah dan make to stock vs make to order.
Apa Itu Safety Stock?
Safety stock (stok pengaman, sering juga disebut buffer stock) adalah bagian stok yang tidak direncanakan untuk dijual dalam kondisi normal. Ia baru terpakai bila sesuatu tidak berjalan sesuai rencana:
- Dari sisi permintaan: pesanan distributor naik mendadak, promosi, atau forecast meleset.
- Dari sisi pasokan: bahan baku terlambat, mesin rusak, produksi tertahan pemeriksaan mutu, atau pengiriman terganggu.
Pada sistem make to stock, safety stock menjadi batas bawah: rencana produksi disusun supaya stok tidak turun di bawahnya.
Cara 1: Rumus Statistik Safety Stock
Buku manajemen persediaan (misalnya Silver, Pyke, dan Thomas) memakai rumus dasar untuk permintaan yang bervariasi dengan waktu tunggu tetap:
SS = z × σd × √L
- z = faktor tingkat layanan dari distribusi normal
- σd = simpangan baku penjualan harian
- L = waktu tunggu (lead time) dalam hari, yaitu waktu dari keputusan produksi sampai barang siap dijual
| Tingkat layanan | Nilai z |
|---|---|
| 90% | 1,28 |
| 95% | 1,65 |
| 98% | 2,05 |
| 99% | 2,33 |
Contoh: kopi latte sachet terjual rata-rata 650 karton per hari dengan simpangan baku 98 karton (sekitar 15%). Waktu dari keputusan produksi sampai barang siap kirim 2 hari. Untuk tingkat layanan 95%:
SS = 1,65 × 98 × √2 = 1,65 × 98 × 1,414 ≈ 229 karton, atau sekitar 0,35 hari penjualan.
Angkanya kecil sekali. Rumus ini hanya menghitung ketidakpastian permintaan selama waktu tunggu yang dianggap pasti. Ia tidak memperhitungkan bahan baku terlambat, mesin rusak, batch ditahan QC, atau libur panjang. Ada versi rumus yang juga memasukkan variasi waktu tunggu, tetapi datanya jarang tersedia rapi di pabrik menengah.
Cara 2: Safety Stock dalam Hari
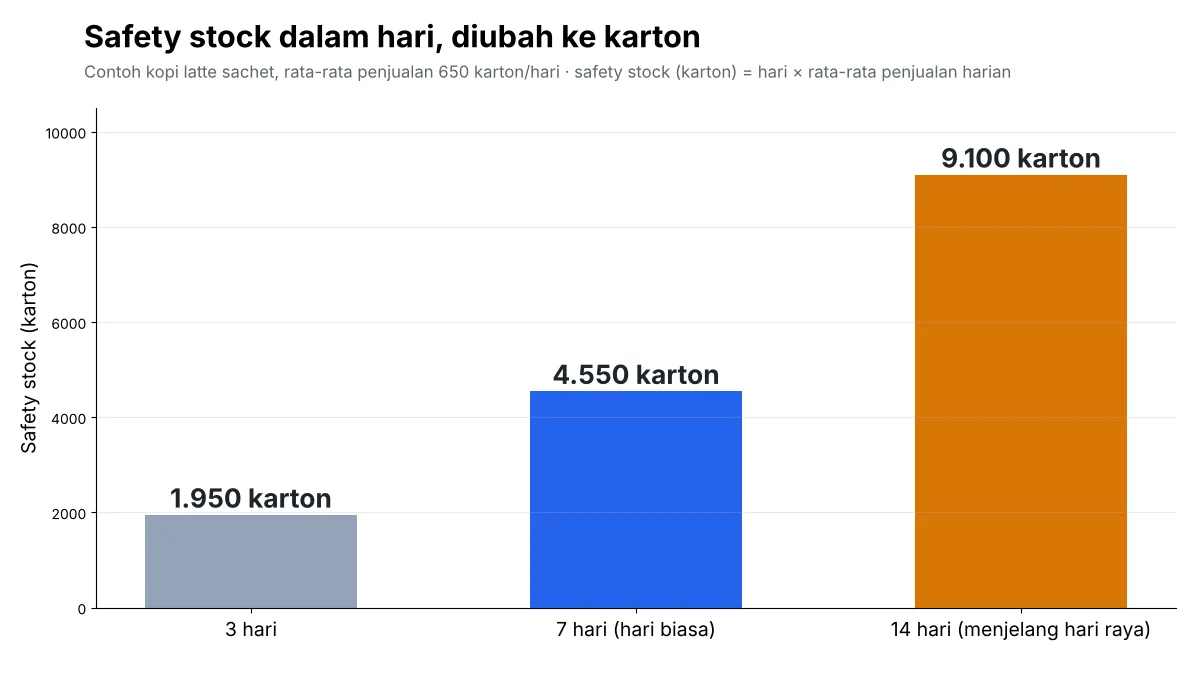
Di lapangan, PPIC lebih sering menetapkan safety stock sebagai jumlah hari penjualan:
SS (karton) = SS (hari) × rata-rata penjualan harian ke depan
Kelebihannya:
- Mudah dikomunikasikan. “Stok latte tinggal 3 hari” langsung dipahami Sales, Produksi, dan manajemen.
- Otomatis menyesuaikan musim. Karena dikalikan rata-rata penjualan ke depan, safety stock ikut naik saat penjualan naik.
- Menampung risiko pasokan yang tidak tertangkap rumus statistik.
Bila masih memakai Excel, kolom stok dalam hari bisa ditambahkan ke laporan stok PPIC di Excel: stok akhir dibagi rata-rata penjualan harian ke depan.
Kelemahannya: angka harinya ditentukan dengan pengalaman, bukan dihitung. Karena itu angka tersebut perlu dievaluasi berkala terhadap kejadian stok habis dan stok menumpuk.
Safety stock kami 7 hari. Menjelang hari raya besar bisa sampai 14 hari, karena permintaan naik sementara pemasok, transportasi, dan tenaga kerja ikut libur. Pengalaman paling pahit justru datang dari sisi pasokan: satu bahan baku langka yang dipakai banyak produk datang terlambat, dan produk unggulan kami stock out. Rumus statistik permintaan tidak akan menangkap risiko seperti itu.
Cara Menentukan Berapa Hari Safety Stock
| Faktor | Safety stock lebih kecil bila | Safety stock lebih besar bila |
|---|---|---|
| Waktu produksi sampai siap kirim | Singkat, mesin banyak dan fleksibel | Panjang, ada karantina QC, mesin terbatas |
| Keandalan pemasok bahan | Bahan lokal, pemasok banyak | Bahan impor atau langka, satu pemasok |
| Variasi penjualan | Stabil dari minggu ke minggu | Naik turun, sering promosi |
| Umur simpan produk | Pendek (mudah kedaluwarsa) | Panjang |
| Kapasitas gudang dan modal | Gudang sempit, modal ketat | Gudang lapang |
| Musim | Hari biasa | Menjelang hari raya, libur panjang |
| Peran produk | Slow moving | Produk unggulan yang tidak boleh kosong |
Satu saran praktis: bedakan safety stock per produk. Produk unggulan pantas dijaga lebih tebal daripada produk slow moving. Kalau semua produk diberi 7 hari, gudang akan penuh oleh produk yang lambat terjual.
Langkah Menetapkan Safety Stock di Pabrik Anda
- Kelompokkan produk menjadi unggulan, reguler, dan slow moving berdasarkan volume penjualan.
- Tetapkan angka hari awal per kelompok, misalnya 7, 5, dan 3 hari, dengan mempertimbangkan faktor di tabel atas.
- Hitung juga versi statistik bila datanya ada, sebagai pembanding: bila angka hari jauh di atas rumus, alasannya harus jelas (risiko pasokan, karantina QC, libur).
- Siapkan kalender musim: kapan safety stock dinaikkan (misalnya empat minggu sebelum hari raya) dan kapan diturunkan kembali.
- Tinjau tiap bulan: berapa kali stok jatuh di bawah safety stock, berapa kali habis, dan berapa stok yang mendekati kedaluwarsa.
Kesalahan yang Sering Terjadi
- Safety stock dipakai sebagai stok jualan. Bila setiap hari stok turun ke bawah batas aman, artinya rencana produksi kurang, bukan safety stock-nya yang terlalu besar.
- Angka hari tidak pernah ditinjau. Penjualan sudah berubah, safety stock masih angka tiga tahun lalu.
- Rata-rata dari masa lalu dipakai saat penjualan sedang naik. Gunakan rata-rata penjualan ke depan (forecast) supaya safety stock tidak tertinggal.
- Mengabaikan umur simpan. Safety stock 14 hari untuk produk berumur simpan pendek bisa berakhir di tempat sampah.
Safety Stock di Smart PPIC Pro
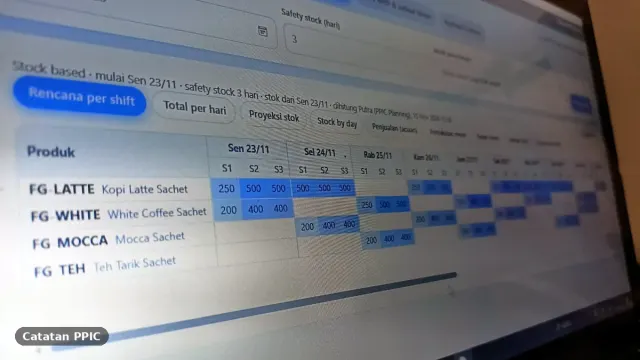
Di Smart PPIC Pro, safety stock diisi dalam hari pada layar Hitung MRP. Mesin hitungnya bekerja seperti kebiasaan PPIC di lapangan:
- Rata-rata penjualan harian dihitung dari penjualan ke depan, sebanyak hari safety stock yang dipilih.
- Untuk setiap hari, stok proyeksi dibagi rata-rata itu menjadi stok dalam hari.
- Produk yang stok dalam harinya di bawah safety stock masuk antrean produksi. Produk dengan kekurangan hari terbesar didahulukan.
- Tampilan Stock by day menandai merah hari-hari ketika stok berada di bawah safety stock yang dipakai saat menghitung.
Contoh data kopi: stok latte 2.400 karton dengan penjualan 650 karton per hari berarti stok 3,7 hari. Dengan safety stock 3 hari, latte belum perlu diproduksi. Dengan safety stock 7 hari, latte kurang 3,3 hari dan langsung menjadi prioritas.
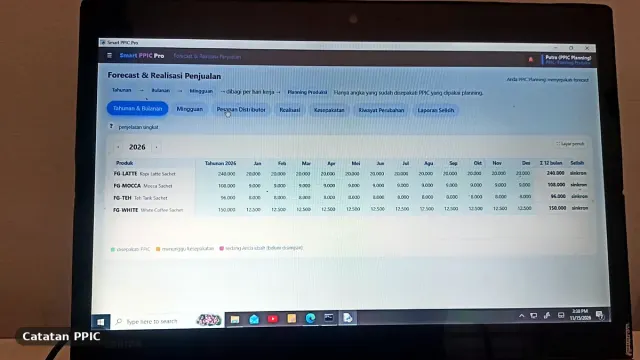
Smart PPIC Pro sedang divalidasi. Safety stock, stock by day, kapasitas shift, dan rencana yang dikunci bekerja dalam satu sistem yang terhubung ke Sales dan Gudang. Ikuti perkembangannya di seri Catatan PPIC.
Pertanyaan yang Sering Diajukan
Apa beda safety stock dan buffer stock?
Dalam praktik keduanya dipakai bergantian untuk stok cadangan. Sebagian buku memakai buffer stock dalam arti lebih luas, termasuk stok yang sengaja dibangun menjelang musim ramai.
Apa beda safety stock dan reorder point?
Safety stock adalah stok cadangan. Reorder point adalah titik stok ketika pesanan atau produksi harus dimulai, yaitu kebutuhan selama waktu tunggu ditambah safety stock.
Berapa hari safety stock yang ideal?
Tidak ada angka tunggal. Untuk produk pangan kemasan yang laris, 3–7 hari di hari biasa cukup umum, lalu dinaikkan menjelang musim ramai. Tentukan per produk berdasarkan waktu produksi, keandalan pemasok, variasi penjualan, dan umur simpan.
Apakah safety stock perlu untuk bahan baku juga?
Ya. Bahan baku, terutama yang impor, langka, atau dipakai banyak produk, sering lebih perlu dilindungi daripada barang jadi. Satu bahan yang terlambat bisa menghentikan beberapa produk sekaligus.
Rujukan
- Silver EA, Pyke DF, Thomas DJ. Inventory and Production Management in Supply Chains. CRC Press.
- Chopra S, Meindl P. Supply Chain Management: Strategy, Planning, and Operation. Pearson.
- Pengalaman penulis sebagai staf PPIC industri makanan dan minuman, 2008–2014.

Diskusi
Belum ada komentar. Punya pertanyaan tentang materi ini? Tulis di bawah — saya usahakan menjawab.