Jika diamati lebih seksama, production planning and inventory control (PPIC) memiliki logika-logika yang bisa dituangkan dalam sebuah aplikasi. Logika itu tidak melulu tentang aliran barang seperti yang biasa dimunculkan dalam ERP sistem, melainkan logika dalam pabrik yang lebih complicated.
Ide membuat PPIC software berasal dari pelatihan pembuatan monitoring stok sekaligus membuat rencana produksi menggunakan microsoft excel. Ya, Microsoft Excel masih sangat powerful untuk digunakan dalam pembuatan rencana produksi. Dia sangat flexibel sehingga bisa menyesuaikan kondisi pabrik atau manufacture yang ada. Aplikasi-aplikasi baku di dunia PPIC terkadang banyak syarat sehingga kondisi lapangan yang diwajibkan menyesuaikan aplikasi tersebut yang sebenarnya dibuat untuk lingkungan pabrik yang sudah sangat stabil. Alhasil, sering terjadi tidak kesesuaian dan akhirnya memanfaatkan microsoft excel yang sangat flexibel.

Setelah dipikir lebih mendalam, sebenarnya logika dalam PPIC bisa dibuat otomatis atau machine learning. Pertama, logika prioritas produk. Perencanaan produksi yang menganut stock based biasanya akan memprioritaskan produk-produk yang akan mengalami stockout (habis). Pengertian stockout pun tidak habis secara fisik, tetapi stock yang relatif terhadap rata-rata penjualan hariannya. misanlya produk dengan kuantiti 1000 karton dianggap lebih kritis jika rata-rata penjualan sebesar 2000 karton perhari, dibanding produk dengan stock 500 tapi rata-rata penjualannya 50 karton perhari. Logika ini tentu bisa kita susun menjadi sebuah program dengan tingkat skala prioritas.
Kedua, logika penggunaan mesin. Meskipun tidak seragam, kebanyakan pabrik memiliki waktu minimal untuk beroperasi agar operasionalnya efisien. Dalam mikro ekonomi, ada quantity optimal dimana memiliki nilai biaya yang paling rendah sebelum akhirnya mengalami deminishing return. Terlebih jika pabrik tersebut menganut stocks based. Jika sebuah mesin memiliki minimal running days selama 3 hari, maka mesin tersebut tidak boleh diganti dengan produk lain sebelum minimal running daysnya terpenuhi. Nilai minimal running days ini bervariasi, bahkan mungkin hanya 1 hari juga sudah cukup. Namun, coba bayangkan biaya pergantian setting atau biaya pembersihan apabila terlalu sering pergantian produk. Meskipun produknya elektronik, namun mengembalikan settingan mesin ke posisi semula sebelum berganti sparepart yang lain juga akan membutuhkan waktu dan biaya. Logika penggunaan mesin ini pun bisa kita letakkan dalam sebuah program.
Ketiga, logika kapasitas dan safety stock. Meskipun pabrik menerapkan bufer stock atau stocks based, tetap saja kapasitas dan safety stock harus diatur agar optimal dengan kondisi mesin dan gudang. logika ini pun bisa disesuaikan dan dibuat dalam sebuah program.
Berdasarkan tiga point logic diatas, maka saya membayangkan kita tidak memerlukan ppic staf lagi karna logic itu kita bangun dalam sebuah komputer. sebenarnya ada logic yang bisa dimasukkan lagi yakni tentang kesiapan bahan baku dan pelengkap. Namun ini bisa dikembangkan setelah i dari ppic software terbentuk. Dalam arti, pabrik tentu akan berjuang memenuhi permintaan penjualan sehingga mendatangkan bahan baku dan penolong juga termasuk ukuran performancenya. sehingga kebutuhan bahan baku akan mengikut rencana produksi, bukan sebaliknya. jika ternyata ada kekurangan bahan baku itu merupakan timbal balik dari informasi kebutuhan rencana produksi.
Part 1: Embrio PPIC Software
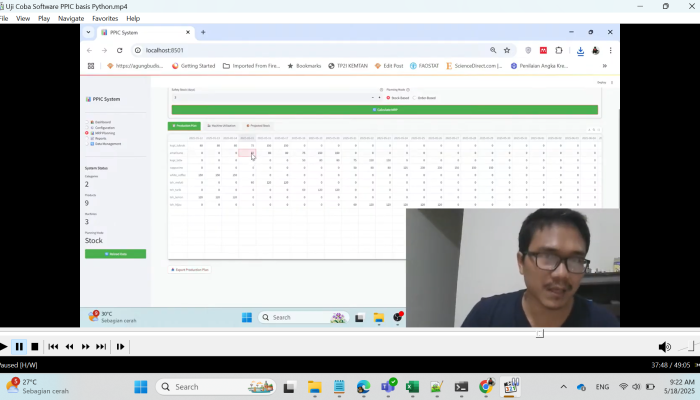
Bagian pertama saya luncurkan untuk mengakomodir logic penting yang disebutkan diatas. meskipun dalam software ini tersedia dua mode; mode stocks dan mode order (mode stock adalah ppic membuat produksi berdasarkan buffer stock, sedangkan order mode yakni ppic hanya berproduksi ketika ada order) namun fokus pengembangan saat ini masih berada dalam mode stocks. Hasil yang diperoleh cukup memuaskan. Karena logika yang disebutkan tadi bisa berjalan dengan lancar. Bahkan juga memasukkan kapasitas transisi dan kapasitas normal. Kapasitas transisi adalah kapasitas yang dimiliki mesin saat melakukan setting awal (pengurangan waktu pembersihan dan setting up mesin), sedangkan kapasitas normal adalah kapasitas mesin normal yang berjalan full tanpa ada gangguan atau pengurangan waktu. Beberapa perbaikan dalam part ini adalah jadwal mesin yang belum sesuai dengan penggunaan mesin di rencana produksi.
Hal yang menggembirakan adalah sistem langsung membuat rencana produksi dan line produksi hanya dalam satu klik. tidak takut salah karna logic sudah bekerja menentukan produk mana yang paling prioritas berdasarkan penjualan atau rencana penjualan yang akan terjadi.
Part 2: PPIC Software tambahan holidays
Logic holidays perlu ditambahkan karena tidak mungkin rencana produksi tidak memasukkan unsur libur. wkwkwkwk.. part 2 ini fokus kesana. Terlihat mudah, tapi rupanya cukup sulit. Hal yang sulit adalah holidays tidak dihitung dalam minimal running days. Artinya jika ada libur di pertengahan mesin yang berjalan dengan minimal running days sebanyak 3 hari, maka minimal running days menjadi 4 hari. Tidak berhenti sampai disana, hari pertama masuk setelah holidays pasti menggunakan kapasitas transisi. Ini keluar pakemnya karena ppic software sebelumnya menggunakan kapasitas transisi jika mengalami pergantian produk. alhasil, saya memiliki sebelas file yang gagal untuk memasang logic ini dengan tepat. tetapi, alhamdulillah berhasil pada waktunya dan saya share dalam video berikut:

Part 3: Penambahan Manajemen Shift
Update PPIC Software di bagian ketiga ini tentang manajemen shift. Software bisa diatur apakah pabrik hanya mengunakan 1 shift (office hour) ataukah juga sudah menganut sistem shift 2 dan shift 3. Hal ini menjadikan kuantitas transisi dan kuantitas normal untuk satuan hari di part sebelumnya juga sudah berubah secara spesifik untuk kuantitas shift. Penambahan ini untuk mengakomodir pabrik atau UMKM yang menerapkan manajemen shift yang berbeda. untuk lebih detil penambahan ini, silahkan simak video berikut:

Part 4 : Conditional Constraints
Meskipun fungsi PPIC sudah dibantu oleh machine learning yang berisikan logic kebutuhan produk dan mesin produksi, tetaplah beberapa kondisi tidak bisa dihandle oleh otomatisasi. Sebagai contoh adanya keterlambatan bahan baku yang menyebabkan terhentinya produksi di waktu tertentu. Atau terjadi kerusakan mesin dalam pelaksanaannya sehingga menyebabkan produk pilihan machine learning yang seharusnya jalan tidak bisa dilakukan.
Kondisi ini menimbulkan logic baru yang dimasukkan dalam PPIC Software, yakni logic conditional constraint. Pada logic ini campur tangan manusia bermain untuk memerintahkan mesin perencanaan produksi menyesuaikan kondisi dilapangan dan mengabaikan logic yang sudah ditetapkan sebelumnya.
Conditional constraint terdiri dari dua kondisi, yakni kondisi must run dan kondisi must not run. Kondisi must run adalah kondisi yang mengharuskan produk ini berjalan di waktu tertentu karena suatu kondisi. Alasan itu bisa beragam seperti adanya permintaan khusus, menyambung prooduksi sebelumnya karena syarat minimum running shifts, atau menyesuaikan kondisi must not run.
Kondisi must not run adalah suatu kondisi dimana sebuah produk atau mesin tidak boleh berjalan produksi di waktu tertentu, Ketika user membuat suatu kondisi must not run, maka sistem akan mengabaikan prioritas produksi meskipun produk tersebut masuk kedalam prioritas. Kondisi must not run bisa disebabkan adanya kendala dalam pemenuhan bahan baku sehingga produk tertentu tidak bisa berproduksi atau terdapat mesin yang mengalami kendala dan butuh maintenance.
Conditional constraint ini juga memungkinkan untuk erjadi secara bersamaan. Sebagai contoh, jika user membuat suatu kondisi must not run untuk sebuah komoditas, maka mesin yang digunakan bisa dialokasikan ke produk lain untuk memenuhi kapasitas mesin sehingga efesiensi produksi tetap terjaga. Dalam hal ini, user akan membuat suatu kondisi must run untuk mengimbangi kondisi must not run yang terjadi.
Dengan adanya conditional constraint ini, PPIC software semakin mendekati kepada kondisi real karena tidak hanya bergantung kepada logic komputer tapi bisa disesuaikan dengan kondisi real. Secara detil Conditional constraints ini saya uji coba dalam video berikut:

Part 5: Fix MRP
Calculate MRP yang telah dibahas sebelumnya adalah berupa simulasi MRP yang belum disimpan dalam database. Karena kalkulasi itu berupa logic maka akan berpeluang terjadi perubahan jika terjadi perubahan stok. Ini akan membingungkan staf PPIC terkait perubahan-perubahan otomatis dalam perencanaan produksi.
Oleh Karena itu, MRP yang sudah fix harus disimpan kedalam database dan terpisah dari simulasi MRP. dengan begitu, Planing tidak berubah meskipun ada perubahan stok. Dan monitoring menjadi sesuatu yang mudah karena planning yang ada dalam database sudah stabil dan sesuai dengan jadwal yang telah dikeluarkan.
Adapun jika user ingin melakukan perubahan planning, maka dia harus menghapus Fix planning dan menggunakan kembali simulasi MRP untuk mendapatkan MRP yang benar-benar fix. Logic ini juga bisa memungkinan user membuat planning di bulanlan mendatang.
Secara detil module ini saya uji coba dalam video berikut:
pada bagian ini saya menyimpulkan bahwa aplikasi sudah mendekati sempurna karena sudah siap untuk diproduksi. Pada bagian inii juga saya memberi nama aplikasi ini dengan nama smart PPIC dengan logo sebagai berikut:
Part 6: Costum MRP start date dan Calculate MRP Order Based.
Alhamdulillah, aplikasi smart PPIC siap digunakan dan dapat di download. Part ke 6 ini merupakan jaminan bahwa planning produksi bisa dibuat hingga satu tahun kedepankarena memiliki fitur mengubah tanggal awal.
Terima Kasih